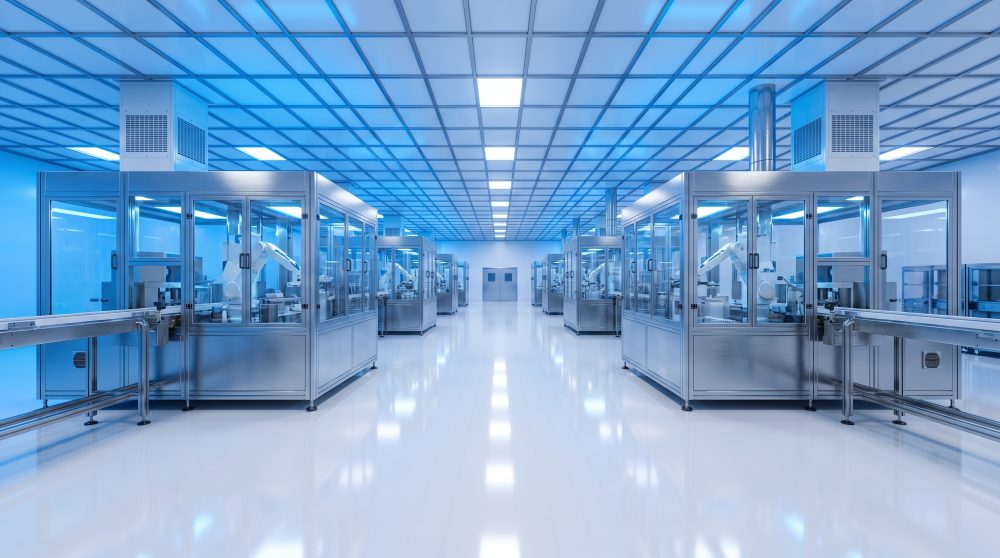
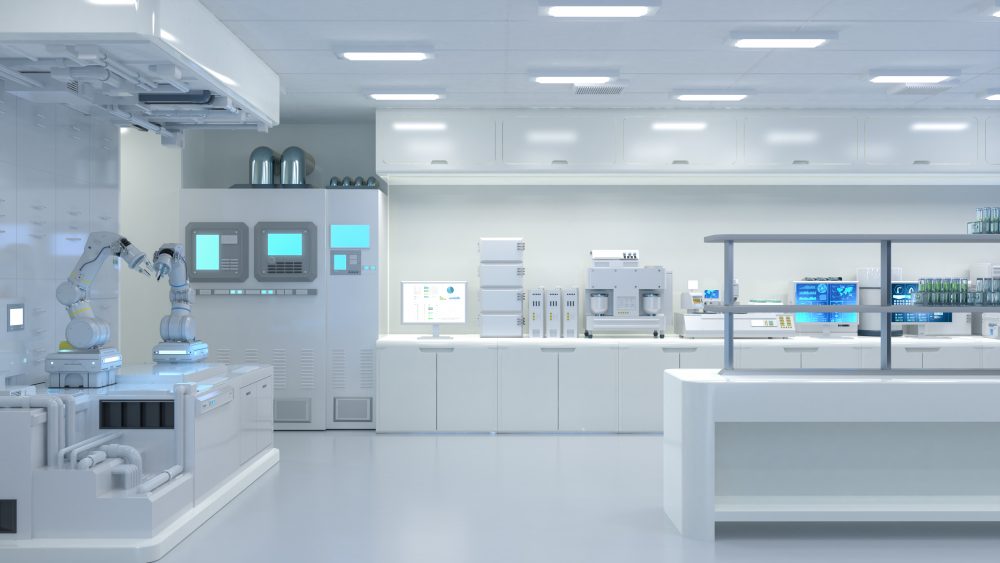
MedCo Solutions required a facility that could accommodate clinical laboratory operations alongside diagnostic manufacturing activities. The project needed to support production, assembly, product testing, laboratory verification, quality control processes, and temperature-controlled storage within a coordinated operational environment.
MedCo Solutions

Location
Sector
Completion
- 2025
Integrated Laboratory And Manufacturing Facility
0 SqFt
0 SqM

Client Challenge
Design Response
Delivered an integrated laboratory and manufacturing facility supporting regulated production, testing, storage, and quality assurance workflows.
Integrated Laboratory Environment
Clinical laboratory spaces were designed to support product testing, verification, and quality control activities while maintaining operational separation from manufacturing processes.
Controlled Temperature Storage
Dedicated storage environments support product integrity through carefully controlled environmental conditions and efficient inventory management.
Operational Connectivity
Manufacturing, assembly, testing, and logistics functions were planned to improve process flow while supporting compliance and quality standards.

Delivery
Working closely with project stakeholders, the facility was delivered through a carefully managed phased program, minimizing operational disruption while ensuring quality and compliance requirements were maintained.
Outcomes
Workplace Impact
Employees benefit from a coordinated environment where laboratory, manufacturing, and logistics teams can collaborate more effectively while maintaining operational controls.
Business Results
The facility provides improved production efficiency, product traceability, and capacity for future growth while supporting diagnostic manufacturing operations and laboratory activities.